السيارة التي تقف أمامك في صالة العرض كانت قبل ثلاثة أسابيع لفافة صلب وبضع عشرات من الصناديق في مستودع. ما بينهما تسلسل صناعي لم يتغيّر جوهريًا منذ أربعين سنة في ترتيبه، وتغيّر كلّيًا في سرعته ودقّته. وفهم هذا التسلسل ليس ترفًا هندسيًا: فيه تكمن إجابة أسئلة كثيرة يطرحها المشتري ولا يجد لها جوابًا، من فروق الأسعار إلى فروق الجودة إلى مدد الانتظار.
المصنع الحديث يُقاس بمقياسين لا ثالث لهما: زمن الدورة، وهو الزمن بين خروج سيارة وخروج التي تليها من الخطّ نفسه؛ وساعة العمل لكل سيارة، وهي مجموع العمل البشري المباشر. المصنع الممتاز يخرج سيارة كل ستين ثانية بنحو ثمانية عشر ساعة عمل. والمصنع المتعثّر قد يصل إلى ثلاثين ساعة، ويظهر الفارق كلّه في السعر.
رحلة السيارة داخل المصنع
أربع ورش متتالية، ولكل منها إيقاعها وتكلفتها
- 01
ورشة الهيكل
نحو 400 قطعة معدنية تُلحم في هيكل واحد. تكاد تكون آليّة بالكامل: 300 إلى 900 روبوت على الخطّ الواحد.
- 02
ورشة الطلاء
عشر طبقات بين التنظيف والحماية واللون والورنيش. أكثر الورش استهلاكًا للطاقة وأقلّها احتمالًا للخطأ.
- 03
ورشة التجميع
المقصورة والأسلاك والزجاج والمقاعد والمجموعة الحركية. هنا يبقى العنصر البشري الأعلى نسبة.
- 04
الفحص والاختبار
اختبار تسرّب المياه، ومسار اهتزاز، وفحص إلكتروني كامل، قبل إفراج الجودة.
توصيف جلف أوتو لتسلسل مصنع سيارات ركّاب نموذجي. التسلسل نفسه في كل المصانع تقريبًا، والفارق في درجة الأتمتة وزمن الدورة لا في ترتيب الورش.
الرحلة تبدأ في ورشة الهيكل، وهي الأكثر إثارة والأقلّ بشرية. نحو أربعمئة قطعة معدنية مكبوسة تصل من ورشة الكبس، وتُلحم في هيكل واحد عبر ما بين ثلاثمئة وتسعمئة روبوت على الخطّ الواحد. العامل هنا مراقب لا منفّذ: نسبة الأتمتة تتجاوز تسعين في المئة، وأي خطأ في هذه المرحلة يُورَّث إلى كل ما بعدها.
ساعة العمل البشري تمثّل ما بين سبعة وأحد عشر في المئة من تكلفة السيارة. الأجر الرخيص ليس تفسير فرق السعر.
ما يحدّد جودة الهيكل ليس الروبوت بل قالب الكبس وصلابة الصلب المستخدم. والفارق بين مصنع وآخر في هذه النقطة فارق استثمار لا فارق مهارة: قالب واحد للباب يكلّف ملايين، ويُستهلك بعد عدد محدّد من الكبسات. المصنع الذي يمدّد عمر قوالبه يوفّر مالًا ويخسر دقّة، والمشتري يرى ذلك بعد سنتين على شكل تفاوت في فراغات الأبواب.
ثم تأتي ورشة الطلاء، وهي قلب المصنع وعبؤه. السيارة تمرّ بعشر طبقات على الأقل: تنظيف، وفوسفات، وطلاء كهربي بالغمر الكامل، وحشو، وطبقة لون، وورنيش، مع أفران تجفيف بينها. العملية كلّها تستغرق ساعات وتجري في بيئة لا تحتمل ذرّة غبار واحدة.
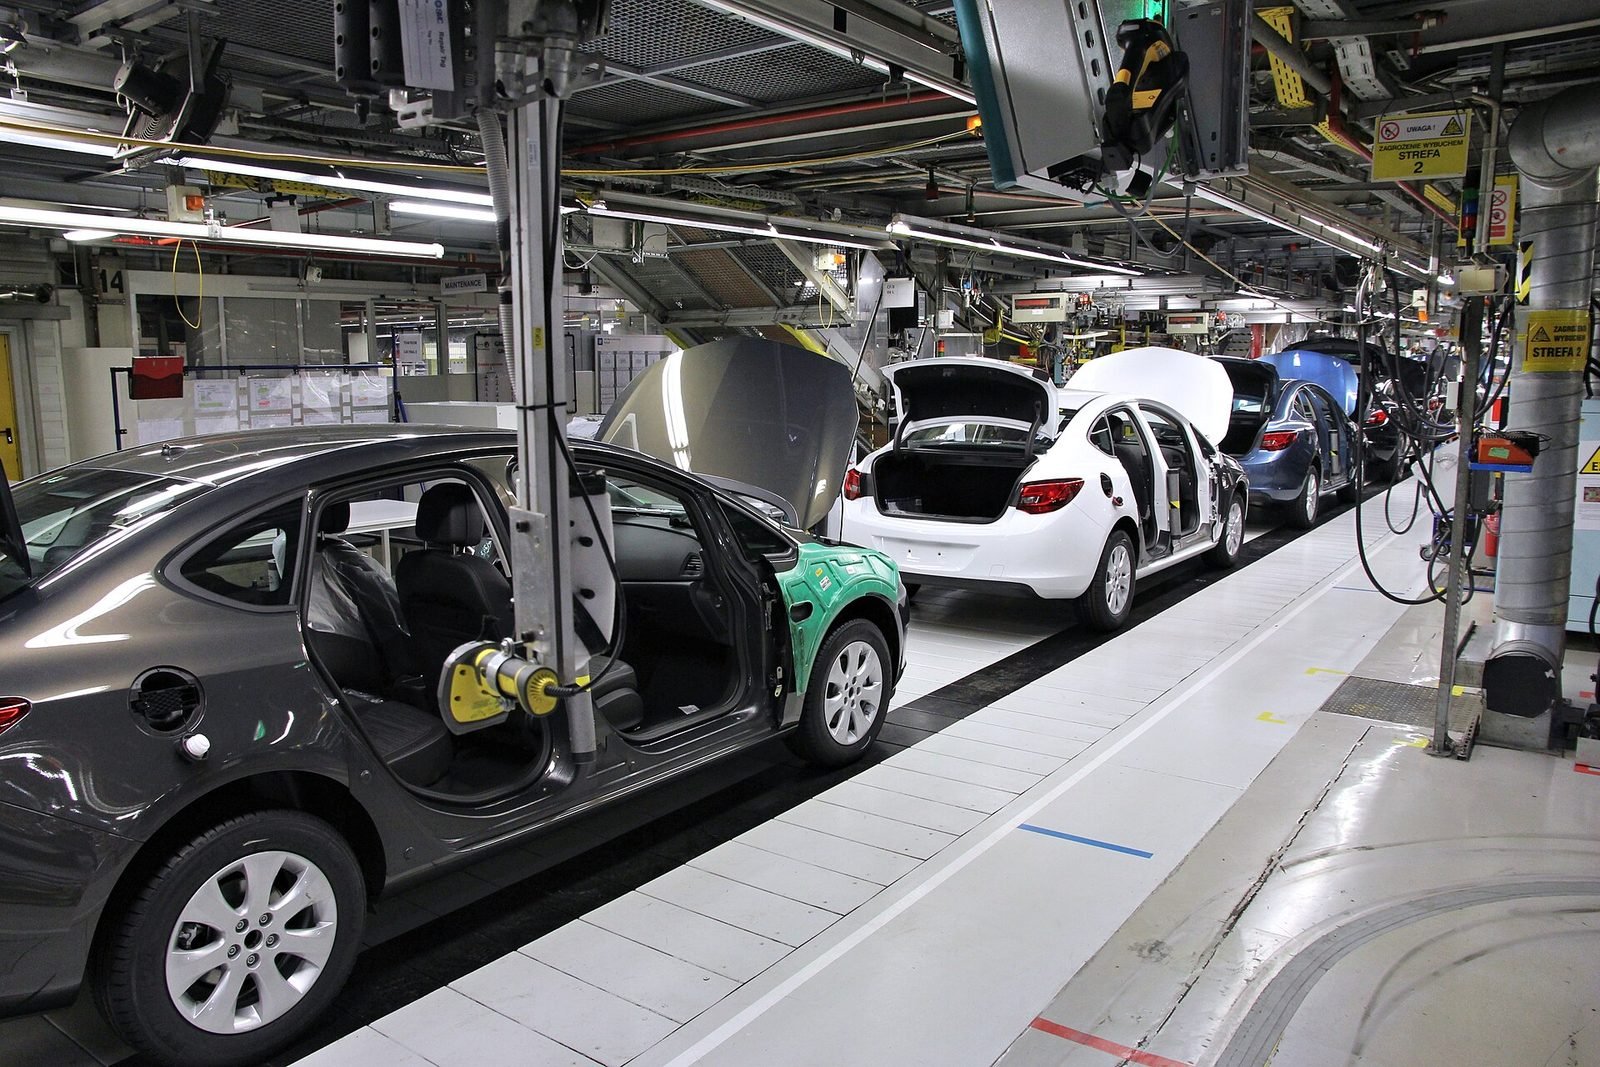
هذه الورشة تستهلك وحدها نحو ثلث طاقة المصنع ومعظم مياهه، وتُمثّل نحو ثمانية وثلاثين في المئة من استثماره الرأسمالي. ولهذا تحديدًا تتوقّف أغلب مشاريع التجميع الإقليمية دونها وتستورد الهيكل مطليًّا: القفزة ليست في المصنع كلّه بل في ورشة واحدة.
إلى أين يذهب رأس مال بناء مصنع سيارات
توزّع الاستثمار الرأسمالي لمصنع بطاقة 150 ألف وحدة
- ورشة الطلاء38%
- ورشة الهيكل والروبوتات24%
- المباني والبنية التحتية17%
- خطّ التجميع12%
- الاختبار وأنظمة الجودة9%
% من الاستثمار — نموذج جلف أوتو لمصنع بطاقة 150 ألف وحدة سنويًا. ثقل ورشة الطلاء هو السبب المباشر في أن مشاريع التجميع الإقليمية تبدأ غالبًا بهيكل مطليّ مستورد: القفزة من SKD إلى CKD قفزة في خطّ واحد لا في المصنع كلّه.
ورشة التجميع هي المرحلة الثالثة، وفيها يعود الإنسان إلى الصدارة. المقصورة، وضفيرة الأسلاك التي يقارب طولها كيلومترين في سيارة حديثة، والزجاج، والمقاعد، والمجموعة الحركية التي تُركَّب من أسفل في عملية تُسمّى «الزواج». هنا تُستهلك أكثر من نصف ساعات العمل البشري في السيارة كلّها.
سبب بقاء هذه المرحلة بشرية ليس تخلّفًا تقنيًا بل اقتصادًا: الروبوت ممتاز في الحركة المتكرّرة الدقيقة، ورديء في التعامل مع المواد المرنة كالأسلاك والجلد والأقمشة. وكل محاولة لأتمتة التجميع النهائي بالكامل — وقد جُرّبت أكثر من مرة — انتهت بالتراجع عنها.
المرحلة الأخيرة هي الفحص: اختبار تسرّب المياه تحت ضغط، ومسار اهتزاز يكشف الأصوات الغريبة، وفحص إلكتروني كامل لكل وحدة تحكّم، واختبار على رولات قبل إفراج الجودة. السيارة التي تسقط في هذه المرحلة تعود إلى منطقة إصلاح جانبية، ونسبة العائدين من أدقّ مؤشّرات صحّة المصنع.
ساعات العمل لكل مرحلة في سيارة واحدة
ساعة عمل مباشرة — مصنع حديث عالي الأتمتة
ساعة عمل — نموذج جلف أوتو. المجموع نحو 18.8 ساعة عمل لكل سيارة، وهو مدى معتاد في المصانع الحديثة. المصنع الأقل أتمتة يتجاوز 25 ساعة، وهذا الفارق وحده يفسّر جانبًا من فجوة السعر بين منشأ وآخر.
الآن إلى السؤال الذي يهمّ المشتري: لماذا تختلف الأسعار بين منشأ وآخر إلى هذا الحدّ؟ الإجابة الشائعة «أجور العمالة» صحيحة جزئيًا فقط. ساعة العمل البشري تمثّل ما بين سبعة وأحد عشر في المئة من تكلفة السيارة، أي أن مضاعفة الأجر لا ترفع السعر إلا بنحو العُشر.
الفوارق الحقيقية في ثلاثة مواضع أخرى: حجم الإنتاج الذي يوزّع تكلفة القوالب والتطوير، وقرب الموردين الذي يخفض كلفة النقل والمخزون، ودرجة الأتمتة التي تحدّد ساعة العمل. المصنع الصيني الحديث يجمع الثلاثة: حجم كبير، وموردون على بعد ساعتين، وأتمتة عالية. هذه هي المعادلة، لا الأجر الرخيص.
وثمة عامل رابع قلّما يُذكر: عمر المنصّة. المصنع الذي ينتج طرازًا على منصّة عمرها ثماني سنوات يكون قد أطفأ تكلفة تطويرها بالكامل، فيبيع بهامش مريح عند سعر منخفض. والمصنع الذي يطلق منصّة جديدة يحمل عبء إطفائها على سنوات قليلة. هذا وحده يفسّر لماذا يرخص الطراز في آخر عمره ويغلى في أوله.
ما الذي يستطيع المشتري قراءته من كل هذا عمليًا؟ ثلاثة أشياء. الأول أن اتساق فراغات الهيكل ومتانة إغلاق الأبواب مؤشّر على ورشتَي الهيكل والطلاء معًا. والثاني أن جودة تركيب المقصورة — الأصوات الغريبة تحديدًا — مؤشّر على انضباط التجميع النهائي. والثالث أن تفاوت لون الطلاء بين الأجزاء البلاستيكية والمعدنية مؤشّر على خطّ طلاء لم يُضبط بعد.
هذه المؤشّرات الثلاثة أدقّ من أي ورقة مواصفات، لأنها تخبرك عن المصنع لا عن السيارة. والمصنع هو ما يتكرّر: الطراز يتغيّر كل ستّ سنوات، أما انضباط الخطّ فيبقى.
وفي السنوات الخمس المقبلة سيتغيّر هذا التسلسل في موضع واحد على الأقل: الصبّ المتكامل، أي صبّ أجزاء كبيرة من الهيكل قطعةً واحدة بدل لحم عشرات القطع. التقنية تختصر عشرات الروبوتات وساعات عمل، وتخفض التكلفة بوضوح. وثمنها أن إصلاح الهيكل بعد حادث يصبح أصعب وأغلى — وهو ثمن يدفعه المالك لا المصنع.
ستتابع «جلف أوتو» أثر هذه التقنية على كلفة التأمين وإعادة البيع في الخليج، فهي من الحالات القليلة التي يظهر فيها قرار داخل المصنع على فاتورة المالك مباشرة.